
 English
 简体中文
Cosa significa "qualità" per una guarnizione della ganascia del freno
La qualità nella produzione delle guarnizioni delle ganasce dei freni non è il risultato di un singolo test. È la coerenza delle prestazioni di attrito, stabilità termica, precisione dimensionale e integrità meccanica in ogni lotto spedito da un impianto e un acquirente che la valuta un fornitore dovrebbe cercare di provare di tutti e quattro.
La consistenza dell'attrito viene prima di tutto. I rivestimenti per autocarri pesanti sono generalmente formulati per mantenere un coefficiente di attrito compreso tra 0,35 e 0,45 e la finestra di accettazione del produttore è di circa 0,05 al di sopra o al di sotto del target nell'intero intervallo di temperatura. Se l'attrito si sposta al di fuori di tale finestra, i conducenti sperimentano una frenata debole o una risposta dei freni scomoda e scomoda e il rivestimento si usura in modo non uniforme.
La stabilità termica è altrettanto importante. Lo sbiadimento del rivestimento, la perdita di attrito ad alta temperatura, è uno dei principali fattori che contribuiscono alle emergenze di frenata dei camion pesanti sulle lunghe discese. Un rivestimento di qualità verificata mantiene la caduta di attrito tra 100 C e 300 C all'interno della finestra dichiarata invece di cadere bruscamente quando il tamburo si riscalda.
Controllo delle materie prime: dove si decide la qualità
Ogni difetto di qualità riscontrato in un rivestimento finito può essere ricondotto a una decisione sulla materia prima presa settimane prima, motivo per cui l'ispezione del materiale in entrata è la prima linea di difesa. Una formulazione di guarnizione per freni è composta da quattro famiglie di ingredienti e ciascuna necessita di controlli di accettazione definiti prima di entrare in produzione.
- Leganti resinosi, solitamente fenolici: I lotti in entrata vengono controllati per verificarne il tempo di gelificazione, la viscosità e il contenuto di fenoli liberi.
- Fibra di rinforzo come aramide, vetro e lana minerale: vengono registrati la distribuzione della lunghezza, la resistenza alla trazione e il contenuto di umidità.
- Modificatori di attrito, compresi abrasivi e lubrificanti solidi: la distribuzione granulometrica e la purezza chimica sono verificate mediante analisi al setaccio.
- Riempitivi e coadiuvanti di composizione: densità, assorbimento di olio e consistenza del colore vengono confrontati con le specifiche del fornitore approvato.
Ogni lotto in entrata porta un codice batch univoco che collega la consegna della materia prima al codice del rivestimento finito. Se dal campo arriva un reclamo, il produttore può risalire al fornitore della parte guasta, alla data di consegna e al certificato di prova in pochi minuti. Secondo le regole IATF 16949, tale tracciabilità è verificabile, non facoltativa.
Processo di produzione: controllato in ogni fase
Una volta che i materiali approvati raggiungono il reparto di produzione, la qualità viene decisa in base alla disciplina del processo: una procedura documentata per ogni fase, un parametro registrato per ogni ciclo e un controllo verificato dell'output dopo ogni operazione. I punti di controllo sono gli stessi sia che l'impianto costruisca solo guarnizioni o ganasce freno rivestite complete.
- Pesatura e miscelazione: la formulazione viene pesata con una tolleranza dello 0,5% e miscelata in un ciclo temporizzato ad alto taglio. I registri del miscelatore registrano il tempo di ciclo, la velocità della lama e la temperatura della miscelazione.
- Stampaggio: l'impasto preformato viene pressato nei rivestimenti verdi a pressione e temperatura dello stampo controllati. I parametri della pressa vengono registrati per ciclo e rivisti quotidianamente.
- Stagionatura: i rivestimenti vengono cotti secondo un programma di riscaldamento graduale che rimuove le sostanze volatili e reticola la matrice di resina. I dati del profilo del forno vengono archiviati per lotto.
- Rettifica e finitura: le superfici vengono rettificate secondo la tolleranza di spessore specificata e un campione di ogni lotto viene misurato rispetto al disegno FMSI per spessore, larghezza e raggio dell'arco.
- Montaggio per scarpe foderate: vengono ispezionati la coppia di rivettatura, la profondità della svasatura e l'allineamento dei fori, insieme allo spazio tra il rivestimento e la rete della scarpa.
- Marcatura e imballaggio: il numero FMSI, il codice lotto e i dati di produzione sono marcati in modo permanente su ogni componente, completando il ciclo di tracciabilità.
La stessa disciplina si applica alla parte metallica della ganascia del freno. I pattini in acciaio devono mantenere l'ortogonalità tra il nastro e la piattaforma e le posizioni dei fori del rivetto all'interno della tolleranza del disegno, e questo è un lavoro per i dispositivi di misurazione, non per l'ispezione visiva. Su parti come il 4709ES2 Ganascia freno in acciaio , i controlli dimensionali vengono eseguiti su un calibro dedicato alla fine della linea di lavorazione.
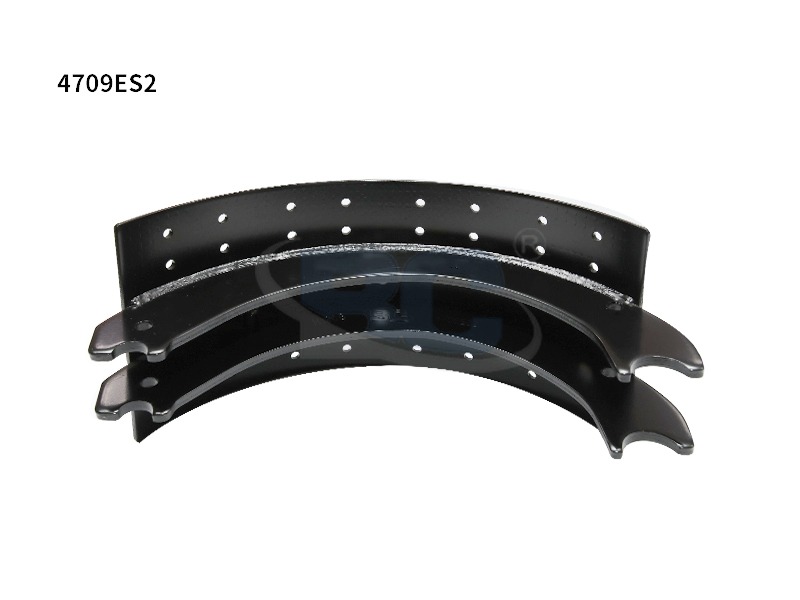 Produttori OEM di ganasce freno 4709ES2 personalizzati, esportatore, azienda Zhejiang Bangchi Auto Parts Co., Ltd. è un produttore OEM di ganasce freno 4709ES2 personalizzato in Cina, esportatore, azienda, numero di parte: 4709ES2... Visualizza il prodotto →
Prova: cosa viene misurato prima della spedizione
Nessun rivestimento lascia uno stabilimento di qualità controllata senza aver superato una serie definita di test di laboratorio e le soglie di accettazione sono specifiche e misurabili. I criteri seguiti rappresentano i principali test di rilascio utilizzati per i rivestimenti sostitutivi per impieghi gravosi.
| Prova | Cosa verifica | Accettazione tipica |
| Resistenza al taglio | Adesione tra rivestimento e rete | Min 12 MPa, nessuna delaminazione |
| Attrito e dissolvenza | Stabilità Mu da 100 C a 300 C | Entro 0,05 dal valore target |
| Tasso di usura | Durata del servizio a lungo raggio | Massimo 0,2 mm ogni 1.000 km |
| Controllo dimensionale | Spessore, larghezza, raggio dell'arco | Tolleranza di disegno secondo FMSI |
| Tirante del rivetto (scarpe foderate) | Manutenzione meccanica | Nessun allentamento al carico nominale |
I risultati di laboratorio vengono confermati con un campione di ogni lotto di produzione, non solo quando viene introdotta una nuova formulazione. Il campionamento a livello di batch è ciò che trasforma una buona ricetta di materiale in un prodotto aftermarket affidabile, perché rileva le derivate del processo prima che raggiungano il cliente.
Anche un semplice pezzo di ricambio come il Guarnizione freno 4515 deve superare la sequenza completa di taglio, sbiadimento e dimensionale prima di raggiungere il magazzino. I test non sono riservati allo sviluppo del prodotto; sono il cancello di routine per ogni lotto.
 Produttori OEM, esportatore, azienda di guarnizioni dei freni personalizzati 4515 Zhejiang Bangchi Auto Parts Co., Ltd. è un produttore OEM di guarnizioni dei freni China Custom 4515, esportatore, azienda, numero di parte: 4515 Lining dei freni... Visualizza il prodotto →
Tolleranze dimensionali e conformità FMSI
Un numero FMSI è una promessa: un rivestimento che porta un determinato numero deve corrispondere a ogni altro rivestimento con lo stesso numero in termini di forma, adattamento e comportamento di attrito. FMSI, il Friction Materials Standards Institute, pubblica la geometria di riferimento che definisce ciascun numero di parte e un produttore che stampa un numero FMSI su una scatola dichiara che la parte è conforme a tale riferimento.
Le dimensioni critiche su un rivestimento per carichi pesanti sono lo spessore, la larghezza, il raggio dell'arco della superficie di attrito e la posizione e la profondità dei fori o degli smussi dei rivetti. Lo spessore è tipicamente controllato a circa 0,10 mm al di sopra o al di sotto del valore di disegno. La geometria della fessura e dello smalto è altrettanto importante perché influisce sul rumore, sull'evacuazione della polvere e sul comportamento iniziale del letto.
Per applicazioni sostitutive vengono Ganascia freno rivestito 4707Q , la profondità della svasatura del rivetto e lo spazio tra la fodera e la tela della scarpa vengono controllati su ogni campione prelevato dal lotto. Queste due misurazioni determinano se la scarpa si installa nell'hardware del tamburo esistente senza modifiche.
 Produttori OEM, esportatore, azienda di ganasce freno rivestite personalizzate 4707Q Zhejiang Bangchi Auto Parts Co., Ltd. è un produttore OEM di ganasce freno rivestite 4707Q personalizzato in Cina, esportatore, azienda, numero di parte: 4707Q... Visualizza il prodotto →
Certificazione, audit e tracciabilità verificata
Una dichiarazione di qualità è forte quanto la certificazione che la sostiene e per i componenti dei freni tale certificazione è IATF 16949. Uno stabilimento certificato IATF 16949:2016 ha superato un audit documentato di terze parti del proprio sistema di gestione della qualità: piani di controllo, analisi delle modalità di guasto, approvazione dei fornitori, registri di calibrazione e file di formazione dei dipendenti sono tutti esaminati e il certificato viene mantenuto attraverso audit di sorveglianza annuale.
Zhejiang Bangchi Auto Parts Co., Ltd. ha completato la transizione alla nuova versione dell'audit di certificazione IATF 16949:2016, inserendo la produzione di ganasce e guarnizioni dei freni per carichi pesanti nello stesso sistema di qualità utilizzato nella catena di fornitura automobilistica globale. Un acquirente può richiedere il numero del certificato, l'organismo di certificazione e i dati dell'ultimo audit e un produttore autentico li fornirà tutti e tre senza esitazione. Sul sito è documentata la storia completa del sistema di qualità pagina del profilo aziendale .
Domande frequenti
Qual è il test di qualità più importante per una guarnizione della ganascia del freno?
Il test di resistenza al taglio è al primo posto perché verifica che la fodera sia rimasta aderente alla rete della scarpa sotto carico. La soglia di accettazione tipica per i rivestimenti per carichi pesanti è un minimo di 12 MPa senza delaminazione, campionato da ogni lotto.
In che modo la numerazione FMSI è correlata alla qualità?
Un numero FMSI definisce la forma, l'adattamento e le caratteristiche di attrito di un rivestimento. La qualità è confermata quando la parte prodotta corrisponde alle tolleranze del disegno FMSI, in genere 0,10 mm sopra o sotto lo spessore, quindi si installa e funziona come la parte di riferimento.
Quale certificazione dovrebbe avere un produttore di guarnizioni delle ganasce dei freni?
La certificazione di sistema di riferimento è la IATF 16949:2016, mantenuta attraverso audit annuali di sorveglianza di parte terza. Gli acquirenti dovrebbero richiedere il certificato, l'organismo di certificazione e i dati dell'audit recente anziché accettare un reclamo verbale.
Con quale frequenza vengono testati i lotti di produzione?
Gli stabilimenti con qualità controllata testano un campione di ogni lotto per verificarne la resistenza al taglio, la stabilità all'attrito e l'accuratezza dimensionale, non solo durante lo sviluppo della formulazione. Il campionamento a livello di lotto rileva le derivate del processo prima che le parti difettose raggiungano i clienti.
Ulteriori risposte su selezione, manutenzione e sostituzione sono raccolte su pagina delle domande frequenti .


